Minimal invaziv etkazib berish tizimlari uchun 316 zanglamaydigan po'latdan yasalgan gipotubaning moddiy ishlashini nazorat qilish
Sep 08, 2026
Og'riq nuqtalari
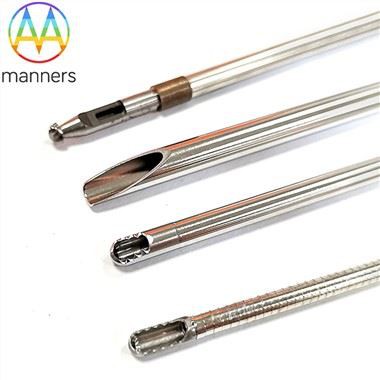
316 zanglamaydigan po'latdan yasalgan gipotube yurak-qon tomir, periferik qon tomir va qorin aorta anevrizmasining interventsion qurilmalari uchun asosiy etkazib berish komponenti sifatida keng qo'llaniladi. Bizning ishlab chiqarish doiramiz tashqi diametri Ø0,20 mm‑20 mm, minimal lazerli kerf kengligi 0,012 mm. Har xil lazerli kesish naqshlari, shu jumladan uzluksiz spiral kesish, to'xtatilgan spiral kesish, radial kesish va buyurtma bo'yicha kesmalar 316 gipotubeni bosqichma-bosqich moslashuvchanlik, momentni uzatish va tomirlarga kirishning murakkab stsenariylari uchun burilishga qarshi xususiyatga ega.
Ko'pgina komponentlar etkazib beruvchilari 316 zanglamaydigan po'latdan yasalgan gipotubeni ommaviy ishlab chiqarishda material bilan bog'liq og'riqli nuqtalarga duch kelishadi. Birinchidan, kiruvchi xom ashyoning nomuvofiqligi beqaror yakuniy ishlashni keltirib chiqaradi: 316 zanglamaydigan po'latdan yasalgan quvurlarning turli partiyalari don o'lchami, inklyuziya tarkibi va qattiqligida farqlanadi. Lazerli kesish parametrlari bir xil bo'lsa ham, tayyor gipotubalar surish qobiliyati, kuzatuvchanligi va tsiklik egilish muddatida katta og'ishlarni ko'rsatadi. Ikkinchidan, lazer termal effekti kesish teshiklari yaqinidagi 316 materialning mahalliy metallurgiya holatini o'zgartiradi. Issiqlikdan ta'sirlangan zonalar qoldiq stressni keltirib chiqaradi, bu esa klinik etkazib berish paytida takroriy egilishda mikro-yorilish boshlanishiga olib kelishi mumkin. Uchinchidan, mijozning 2D/3D chizmalariga yoki jismoniy namunalarga muvofiq ishlab chiqarilgan maxsus gipotubalarda ko'pincha materialga xos qabul chegaralari yo'q. Ishlab chiqaruvchilar 304, Nitinol, L605 va 316 zanglamaydigan po'lat uchun yagona mezonlarni qo'llaydilar, 316 ning noyob korroziyaga chidamliligi va egiluvchanlik xususiyatlarini e'tiborsiz qoldiradilar.
ISO13485 audit talablariga muvofiq, kiruvchi materiallarning etarli darajada tekshirilmaganligi va material va unumdorlik o'rtasidagi bog'liqlik yozuvlarining yo'qligi nomuvofiqlik kuzatuvlariga olib keladi. Yashirin moddiy xavflarni muntazam o'lchovli tekshirish orqali to'liq ochib bo'lmaydi. Noto'g'ri 316 gipotubalar PTCA yoki nevrologik aralashuv protseduralari paytida inson tomirlari ichida sinishi mumkin, bu esa jiddiy klinik noxush hodisalar xavfini keltirib chiqaradi. Ko'pgina zavodlar faqat lazer bilan kesish o'lchamlari aniqligiga e'tibor qaratadi, shu bilan birga xom trubkaning kirish tekshiruvidan tortib lazer bilan kesishdan keyingi stressni bartaraf etishgacha bo'lgan to'liq zanjirli materialning ishlashini nazorat qilishni e'tiborsiz qoldiradi.
Prinsip
316 zanglamaydigan po'lat molibden qo'shilgan ostenitik zanglamaydigan po'latdir, 304 zanglamaydigan po'latga nisbatan ustun korroziyaga chidamliligi va o'rtacha egiluvchanligi bilan ajralib turadi. Lazer bilan kesilgan gipotube uchun materialning ishlashi momentni uzatishning yuqori chegaralarini, burilish qarshiligini va charchash muddatini belgilaydi. Lazerli kesish 0,012 mm gacha bo'lgan kerfli aniq teshiklarni hosil qilish uchun 316 po'latni eritadi va bug'laydi. Shu bilan birga, tez isitish va söndürme issiqlik ta'sir qiladigan zonani hosil qiladi va tirqish qirralari bo'ylab qoldiq stressni bloklaydi.
Asosiy boshqaruv printsipi xom trubaning metallurgiya holati, lazerni qayta ishlash parametrlari va yakuniy gipotube funktsional ko'rsatkichlari o'rtasida aniq bog'liqlikni o'rnatishdir. Materiallar nazorati kiruvchi 316 trubaning kimyoviy tarkibi, don tuzilishi, qattiqligi, sirt holatini qamrab olishi kerak. Qayta ishlash printsipi issiqlik ta'sir qiladigan zona hajmini minimallashtirish uchun lazer quvvati, zarba chastotasi va kesish tezligini 316 material xususiyatiga moslashtirishni talab qiladi. Stressdan xalos bo'lish kabi keyingi ishlov berish lazer bilan kesish naqshlarining o'lchov aniqligiga zarar bermasdan qoldiq stressni bartaraf etish uchun to'g'ri sozlanishi kerak.
Materiallarni nazorat qilish bir martalik kirish tekshiruvi emas. Devor qalinligi, OD, 316 gipotrubaning kesish tartibi o'zgarganda, material va jarayonning mos kelishi qayta baholanishi kerak. ISO13485 xavf-xatarga asoslangan fikrlash bo'yicha, neyro-aralashuv kabi yuqori xavfli klinik ilovalar 316 gipotube uchun qattiqroq materiallarni qabul qilish chegaralarini talab qiladi.
Uskunalar va asboblarning tasnifi
Uskunaning uchta guruhi ISO13485 ostida 316 zanglamaydigan po'latdan yasalgan gipotube uchun materialning ishlashini nazorat qilishni qo'llab-quvvatlaydi.
Birinchisi: kiruvchi va ishlab chiqarishni qayta ishlash uskunalari. Mikro-naychalar uchun nozik lazerli kesish tizimi, quvurlarni to'g'rilash mashinalari, vakuumli kuchlanishni bartaraf qiluvchi yumshatuvchi pechlar, Ø0,20 mm-20 mm gipotube uchun maxsus mikro-trubka moslamalarini o'z ichiga oladi. Ishlab chiqarish bilan bog'liq barcha jihozlar 316 ta material holatiga haqiqiy ommaviy ishlab chiqarish ta'sirini aks ettirish uchun laboratoriya sozlamalari emas, balki rasmiy ishlab chiqarish konfiguratsiyasi ostida ishlashi kerak.
Ikkinchidan: Moddiy analitik sinov uskunalari. Kimyoviy tarkibni tekshirish uchun optik emissiya spektrometri, don o'lchami va issiqlik ta'sirlangan zonani kuzatish uchun metallografik mikroskop, Vickers qattiqligini tekshirgich, egilish charchoq sinov dastgohi, tuz purkagichli korroziya sinov kamerasi. Barcha o'lchov asboblari ISO13485 ga mos keladigan, ob'ektiv materialning ishlash ma'lumotlarini taqdim etadigan amaldagi kalibrlash sertifikatlariga ega bo'lishi kerak.
Uchinchidan: Sifat tizimi hujjatlari. 316 zanglamaydigan po'latdan yasalgan gipotube uchun kiruvchi materialning spetsifikatsiyasi, xom trubaning partiyasini chiqarish rekordi, material-jarayonga mos keladigan matritsa, charchoq va korroziya sinovi protokoli, xom ashyo yetkazib beruvchi kaliti uchun o'zgarishlarni nazorat qilish rekordi, har bir mijoz uchun chizma/namuna uchun maxsus gipotube uchun xavfni baholash hisoboti. Hujjatlar xom trubka partiyasidan tayyor gipotube yetkazib berishgacha bo'lgan to'liq kuzatuvni amalga oshiradi.
Amaliy qo'llanma
Birinchi qadam: 316 zanglamaydigan po'latdan yasalgan gipotube xom trubkasi uchun maxsus kiruvchi spetsifikatsiyani ishlab chiqing. Kimyoviy tarkib oralig'ini, ruxsat etilgan don o'lchamini, maksimal metall bo'lmagan qo'shilish darajasini, qattiqlik chegaralarini aniqlang. Qabul qilish mezonlarini 304 zanglamaydigan po'latdan, Nitinol va L605dan farqlang. 2D/3D chizma yoki namuna orqali buyurtma qilingan maxsus gipotube uchun rasmiy ishlab chiqarishdan oldin to'liq moddiy xavfni baholash.
Ikkinchi qadam: Material va jarayonning mos kelishini tekshiring. Maqsadli OD, devor qalinligi va lazer naqshlari (uzluksiz spiral, uzilgan spiral, radial yoki buyurtma bo'yicha kesish) uchun haqiqiy ishlab chiqarish lazer uskunasida sinov sinovlarini o'tkazing. Issiqlik ta'sir qiladigan zonaning kengligini, lazerni kesishdan keyin qolgan kuchlanish holatini tavsiflang. 316 material uchun mos tavlanish harorati va ushlab turish vaqtini tasdiqlang, kuchning pasayishiga olib keladigan haddan tashqari tavlanishdan saqlaning.
Uchinchi qadam: Materiallar bilan bog'liq ishlashni to'liq tekshirish. Sinovda ishlab chiqarilgan 316 ta gipotube namunalari uchun korroziyaga chidamlilik sinovini, tsiklik egilish charchoq sinovini, moment sinovini o'tkazing. Tayyor qismlar PTCA, periferik tomirlar yoki qorin aorta anevrizmasi aralashuvi kabi maqsadli klinik stsenariylar uchun surish qobiliyati, kuzatuvchanligi va burilishga qarshi talablarga javob berishini tasdiqlang.
To'rtinchi qadam: To'plamni chiqarish qoidalarini o'rnating. Har bir kiruvchi 316 trubka partiyasi namuna olish tekshiruvidan o'tishi kerak. Har bir tayyor gipotube lotiga bog'langan xom ashyo partiyasi raqamini yozib oling. Agar xom ashyo etkazib beruvchisi, quvurlar darajasi yoki asosiy ishlov berish parametrlari o'zgarsa, material samaradorligini qisman qayta tekshirishni ishga tushiring.
Beshinchi qadam: ISO9001:2015 va ISO13485 kuzatuv va audit talablariga javob berish uchun barcha sinov hisobotlari, xom ashyo sertifikatlari va jarayon yozuvlarini arxivlang.
Amaliy tajriba
Amaliy ishlab chiqarish va audit tajribasi shuni ko'rsatadiki, ko'plab gipotube ishlab chiqaruvchilari 316 zanglamaydigan po'latdan oddiy tovar materiali sifatida muomala qilishadi. Ular faqat metallurgiya va korroziya bilan bog'liq tekshiruvlarni o'tkazib yuborgan holda kiruvchi quvurlarning o'lchamlarini tekshiradilar. Lazer o'lchami chizish talabiga javob bersa ham, nomuvofiq don hajmi 316 gipotubaning charchoq muddatida katta tarqalishiga olib keladi.
Yana bir tez-tez uchraydigan xato - bu 304 zanglamaydigan po'lat uchun optimallashtirilgan tavlanish parametrlarini to'g'ridan-to'g'ri 316 gipotubega qo'llash. Noto'g'ri termal ishlov berish yuqori qoldiq stressni qoldiradi yoki mexanik kuchni haddan tashqari pasaytiradi. Ø0,20 mm ga yaqin ultra-kichik OD 316 gipotubi uchun lazerli issiqlik kiritish qattiq nazorat qilinishi kerak; haddan tashqari issiqlik kiritish issiqlik ta'sir qiladigan hududni kengaytiradi va mikro-yorilish xavfini oshiradi.
Mijoz namunalari bo'yicha maxsus gipotube uchun namuna materialini standart 316 deb o'ylamang. Avval materialni identifikatsiyalash testi o'tkazilishi kerak. Tasdiqlash tugagandan so'ng, ommaviy ishlab chiqarish lazer yoki tavlanish parametrlarini o'zgartirish-nazorat ruxsatisiz tasodifiy sozlay olmaydi, aks holda oldingi materialning ishlashini tekshirish bekor bo'ladi. Yuqori xavfli neyro-foydalanish 316 gipotubkasi xarajatlarni tejash uchun charchoq va korroziyadan namuna olish sinovlarini o'tkazib yubora olmaydi.
Xulosa
Materialning ishlashini nazorat qilish minimal invaziv etkazib berish tizimlarida qo'llaniladigan 316 zanglamaydigan po'latdan yasalgan gipotube uchun asosiy sifat kafolati hisoblanadi. Lazer bilan kesish naqshlarining o'lchovli muvofiqligi (Ø0,20‑20 mm OD, minimal kerf 0,012 mm) malakali material ishlashiga teng emas. Issiqlikdan ta'sirlangan zona, qoldiq kuchlanish, xom-trubaning metallurgiya mos kelmasligi yashirin buzilish manbalari bo'lib, ularni vizual tekshirish aniqlay olmaydi.
ISO13485 xavf-xatarga asoslangan boshqaruvga muvofiq, kiruvchi xomashyo trubkasini tekshirishni, materiallarni jarayonga moslashtirishni, lazer bilan kesishdan keyingi issiqlik bilan ishlov berishni va partiyalar bo'yicha ishlash namunalarini olishni o'z ichiga olgan to'liq zanjirli nazorat amalga oshirilishi kerak. Zavodlar "lazer o'lchami hamma narsa" degan noto'g'ri tushunchani to'xtatishi kerak. Barqaror moddiy xususiyat klinik sinish va korroziya bilan bog'liq xavflarni oldini oluvchi spiral kesilgan, radial kesilgan va buyurtma namunali 316 gipotubaning malakali momenti, moslashuvchanligi va burilishga qarshi ishlashi uchun zaruriy shartdir.
Istiqbol va takliflar
Minimal invaziv interventsion qurilmalar rivojlanishda davom etmoqda; 316 zanglamas po'latdan yasalgan gipotube yanada murakkab tomir stsenariylarida qo'llaniladi, bu charchoq muddati va korroziya barqarorligi bo'yicha yuqori talablarni oshiradi. Hypotube ishlab chiqaruvchilari ISO13485 ga mos keladigan materiallarni boshqarish tizimini doimiy ravishda optimallashtirishlari kerak.
Korxonalarga turli xil OD, devor qalinligi va lazerli kesish naqshlarini qamrab oluvchi 316 gipotube uchun maxsus material-jarayon samaradorligi ma'lumotlar bazasini yaratish tavsiya etiladi. Tekshiruvning takrorlanishini yaxshilash uchun avtomatlashtirilgan metallurgiya va charchoq namunalarini olish ish oqimini qo'llashni tezlashtirish. Yangi mahsulotni ishlab chiqish bosqichida xom ashyoni baholashni lazer naqsh dizayni bilan birlashtiring. Kiruvchi trubadan tayyor gipotubagacha bo'lgan yopiq pastadir sifat nazoratini amalga oshiring, tibbiy asboblarni ro'yxatdan o'tkazish va global tartibga solish auditini qo'llab-quvvatlang, yuqori darajadagi minimal invaziv qurilmalar uchun 316 zanglamaydigan po'latdan yasalgan gipotrubaning bozor raqobatbardoshligini mustahkamlang.